EN



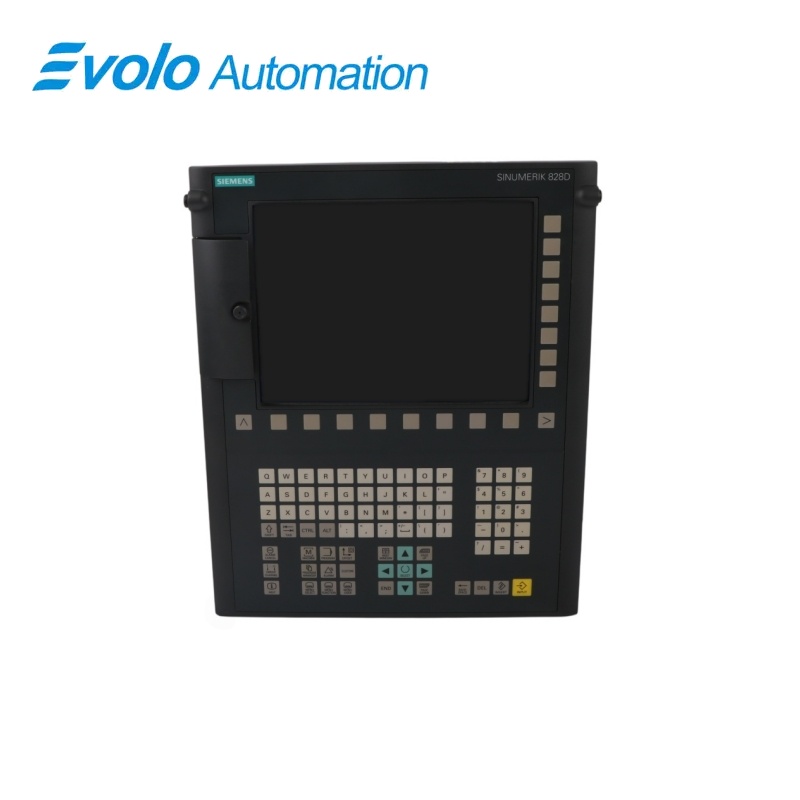
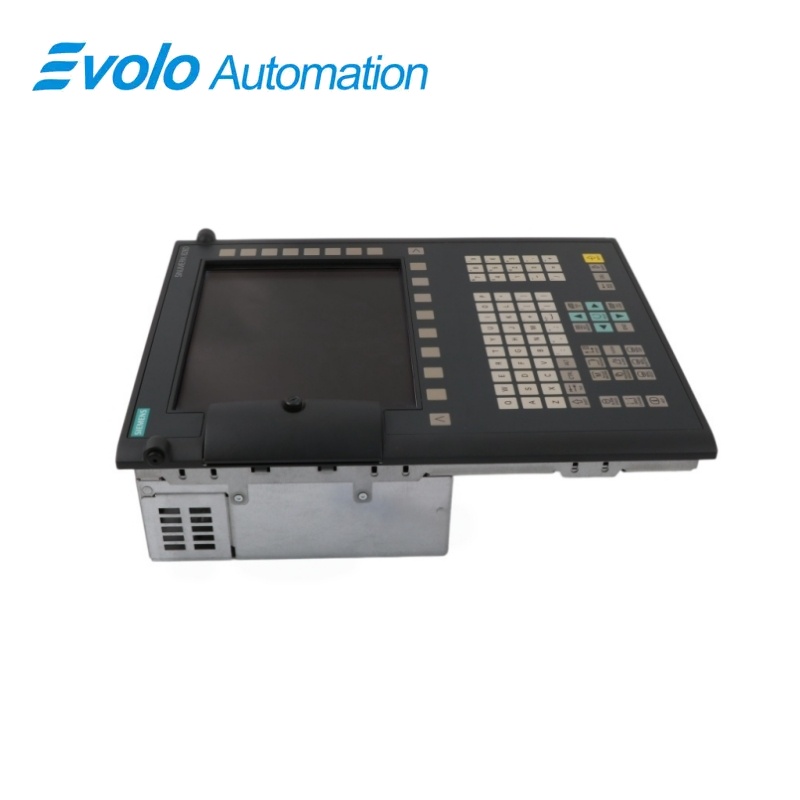
Jednostka przetwarzania pionowej panelu Siemens SINUMERIK 828D PPU 260.3 6FC5370-6AA30-0AA0
Producent: Siemens
Stan: nowy
Czas realizacji: w magazynie
Pochodzenie: Niemcy
Gwarancja: 12 miesięcy
E-mail: [email protected]
whatsApp: +86-18150117685
- Przegląd
- Przegląd produktu
- Główne funkcje
- Oficjalne specyfikacje
- Często zadawane pytania
- Zgodność i uwagi dotyczące zamówienia
- Najczęściej sprzedawane modele
- Zalecane produkty
Przegląd
SIEMENS · SINUMERIK 828D
6FC5370-6AA30-0AA0 SINUMERIK 828D PPU 260.3 Jednostka przetwarzania pionowej konsoli
PPU 260.3 to pionowa jednostka przetwarzania konsoli SINUMERIK 828D o przekątnej 10,4 cala, integrująca sterowanie CNC, PLC, sterowanie operatora oraz sterowanie osiami dla obrabiarek średniej klasy wydajności.
Podsumowanie
| Marka | SIEMENS |
|---|---|
| Model | 6FC5370-6AA30-0AA0 |
| Typ produktu | SINUMERIK 828D PPU 260.3 jednostka przetwarzania pionowej konsoli |
| Podstawowa funkcja | Łączy w sobie sterowanie CNC, PLC, panelem operatora oraz wieloosiowe sterowanie napędami w jednej bezwentylatorowej jednostce |
| Aplikacja lub seria zgodna | Obrabiarki tokarskie, frezarskie i szlifierki z wykorzystaniem SINUMERIK 828D |
Dokładna identyfikacja
Dokładnie dopasuj kod 6FC5370-6AA30-0AA0 znak po znaku i potwierdź pełną nazwę jednostki przetwarzania pionowej konsoli SINUMERIK 828D PPU 260.3.
Układ interfejsu
Przed podłączeniem wymienianej jednostki potwierdź parametry zasilania, porty, połączenia polowe oraz wymagane akcesoria.
Sprawdzenie konfiguracji
Zachowaj zatwierdzony projekt inżynieryjny, parametry sieci oraz dane aplikacyjne używane przez zainstalowany system.
Przegląd produktu
PPU 260.3 to pionowa jednostka przetwarzania konsoli SINUMERIK 828D o przekątnej 10,4 cala, integrująca sterowanie CNC, PLC, sterowanie operatora oraz sterowanie osiami dla obrabiarek średniej klasy wydajności.
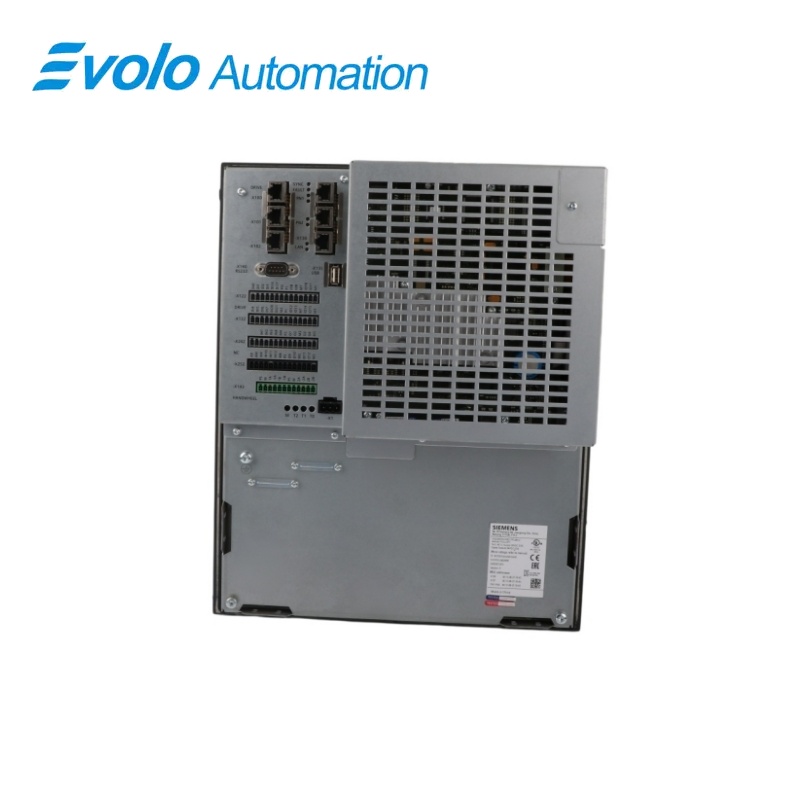
Urządzenie łączy przetwarzanie CNC, wykonywanie programów PLC, funkcje panelu operatorskiego oraz standardową kontrolę sześciu napędów bez osobnego interfejsu elektroniki panelu. Połączenia DRIVE-CLiQ, wejść/wyjść PLC opartych na PROFINET, cyfrowych wejść/wyjść, Ethernetu, USB, RS232C oraz pokrętła wspierają zwartą architekturę maszyny. Konstrukcja bezwentylatorowa i bezbateriowa zmniejsza liczbę części podlegających zużyciu, a klawisze na przedniej płycie zapewniają ochronę zgodną ze stopniem IP65.
Główne funkcje
Zintegrowany oparty na panelu system CNC
Urządzenie łączy przetwarzanie CNC, wykonywanie programów PLC, funkcje panelu operatorskiego oraz standardową kontrolę sześciu napędów bez osobnego interfejsu elektroniki panelu.
Łączność z maszynami narzędziowymi
Połączenia DRIVE-CLiQ, wejść/wyjść PLC opartych na PROFINET, cyfrowych wejść/wyjść, Ethernetu, USB, RS232C oraz pokrętła wspierają zwartą architekturę maszyny.
Sprzęt zoptymalizowany pod kątem konserwacji
Bezwentylatorowa i bezbateriowa konstrukcja zmniejsza liczbę części podlegających zużyciu, a przyciski na przedniej płycie zapewniają ochronę zgodną ze stopniem IP65.
Oficjalne specyfikacje
| Pamięć nieulotna OEM | 512 KB |
|---|---|
| Pamięć nieulotna użytkownika | 5 MB |
| Skonfigurowane osie i wrzeciona | 2 dla szlifowania, 3 dla toczenia lub 4 dla frezowania |
| Maksymalna liczba osi i wrzecionów | 6 |
| Maksymalna bezpieczeństwo zintegrowanych osi | 6 |
| Dodatkowe osie pomocnicze PROFINET | 2 |
| Rozszerzenie osi NX10.3 | 1 obsługiwana w konfiguracji frezowania |
| Interfejsy DRIVE-CLiQ | 3 |
| Maksymalna liczba cyfrowych i analogowych modułów wejść/wyjść | 5 dla szlifowania; 4 dla toczenia lub frezowania |
| Cyfrowe wejścia na złączu X122 | 12 |
| Cyfrowe wejścia i wyjścia na złączu X132 | 8 konfigurowalnych kanałów |
| Wejścia cyfrowe na złączu X242 | 8 |
| Wyjścia cyfrowe na złączu X252 | 8 |
| Napięcie zasilania nominalne | 24 V prądu stałego |
| Dozwolony średnie zakres napięcia zasilania | 20,4 do 28,8 V DC |
| Dozwolony dynamiczny zakres napięcia zasilania | 18,5 do 30,2 V DC |
| Maksymalna wartość tętnień napięcia zasilania | 5% od szczytu do szczytu |
| Limit niestacjonarnego przepięcia | 35 V przez maksymalnie 500 ms |
| Maksymalne przejściowe przerwanie | 3 ms |
| Przewody zasilające | przewód giętki o przekroju 0,25–2,5 mm²; maksymalna długość kabla 10 m |
Często zadawane pytania
Które technologie obróbki mogą wykorzystywać urządzenie 6FC5370-6AA30-0AA0?
Warianty oprogramowania systemowego obsługują zastosowania szlifowania, toczenia i frezowania przy użyciu odpowiedniej, licencjonowanej karty CompactFlash.
Ile osi może kontrolować urządzenie 6FC5370-6AA30-0AA0?
Skonfigurowana ilość podstawowa zależy od technologii, natomiast maksymalna pojemność systemu wynosi sześć osi lub wrzecion.
Czy urządzenie NX10.3 może rozszerzać możliwości urządzenia 6FC5370-6AA30-0AA0?
Dla konfiguracji frezowania obsługiwane jest jedno rozszerzenie osi NX10.3, pod warunkiem zaprojektowanej topologii napędu.
Ile kółek ręcznych może być podłączonych do urządzenia 6FC5370-6AA30-0AA0?
Można bezpośrednio podłączyć dwa elektroniczne kółka ręczne, a trzecie można zintegrować za pośrednictwem kompatybilnej pulpity sterowania maszyną.
Jakie połączenia wejścia/wyjścia pola są dostępne na urządzeniu 6FC5370-6AA30-0AA0?
Dedykowane złącza zapewniają dwanaście cyfrowych wejść, osiem konfigurowalnych kanałów cyfrowych, osiem dodatkowych wejść oraz osiem wyjść.
Jakie parametry jakości zasilania są wymagane dla urządzenia 6FC5370-6AA30-0AA0?
Zasilanie napięciem stałym 24 V w dopuszczalnym zakresie średnim i dynamicznym oraz ograniczenie czasu przerywania zasilania do 3 ms lub mniej.
Jakie dane należy zabezpieczyć przed wymianą urządzenia 6FC5370-6AA30-0AA0?
Utworzyć zweryfikowane kopie zapasowe danych CNC, PLC, napędów, narzędzi, maszyny oraz danych użytkownika oraz zachować licencjonowaną kartę pamięci CompactFlash systemu.
Zgodność i uwagi dotyczące zamówienia
Lista kontrolna zgodności
- Użyć licencjonowanej karty pamięci CompactFlash ze oprogramowaniem systemowym przeznaczonej dla konfiguracji PPU 260.3 do toczenia, frezowania lub szlifowania.
- Zachować topologię DRIVE-CLiQ, nazwy urządzeń PROFINET I/O, przypisania kanałów cyfrowych oraz połączenia z panelem sterowania maszyną.
- Wykonać kopie zapasowe wszystkich danych CNC, PLC, napędów, narzędzi oraz danych użytkownika przed wymianą jednostki przetwarzania panelu.